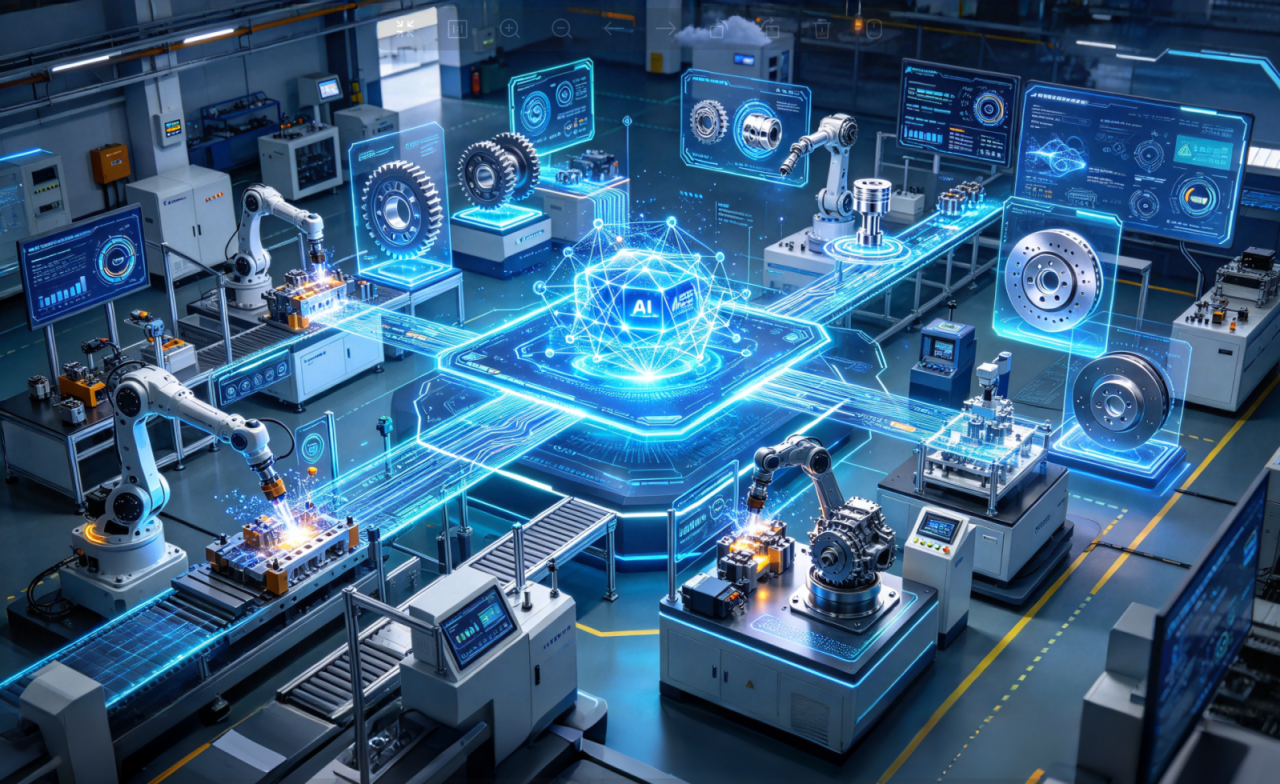
汽车零部件 MES+AI 应用全景


汽车零部件

MES+AI应用全景


2026


模块一:与人的交互

(Human-Centric)

一、作业执行与防错

01

螺栓拧紧顺序防错


  • 适用工艺:工位

  • 具体做法:顶置RGB摄像头捕捉工人双手轨迹,与MES中总装该VIN的拧紧序列(扭矩枪编号+顺序)实时比对。若跳序,工位屏闪烁红色警告并锁定下一颗螺栓。

  • 量化效果:拧升至99.8%

  • 优先级:P0

02

涂胶轨迹合规检测


  • 适用工艺:涂装/密封

  • 具体做法:用深度相机拍摄工人涂胶路径,与标准胶路模板做形状相似度比对(IoU>0.85才算通过)。

  • 量化效果:涂胶不良流出率降低60%;返修工时下降40%

  • 优先级:P1

03

焊装夹具装夹确认


  • 适用工艺:焊装

  • 具体做法:工人在放置工件后,AI识别夹具手柄位置和气动夹爪状态,判断是否完全夹紧。

  • 量化效果:因夹紧不到位导致的焊偏事件减少80%

  • 优先级:P1

04

物料拣选防错

(灯光指引+视觉复核)


  • 适用工艺:总装/分装

  • 具体做法:工人按亮灯仓位取料,取走后摄像头确认取料是否正确(OCR读取物料标签或外观匹配)。

  • 量化效果:错拣率从500ppm降至50ppm以下

  • 先级:P0


二、异常处理与知识传承


01

质检员口语化报修


  • 适用工艺:全工

  • 具体做法:质检员对着工位麦克风说“左后门间隙大了0.5mm”,LLM自动报修到工程师响应时提取{车型:A06,工位:总装-门盖,缺陷:间隙超差,数值:0.5mm},创建NCR并推送工艺工程师。

  • 量化效果:同从30分钟缩至5分钟

  • 优先级:P0

02

冲压模具调试经验固化


  • 适用工艺:冲压

  • 具体做法:老模具工调模时口述“这里起皱是因为压边力小了2吨”,AI同步抓取压力机实际参数,形成一条“问题-原因-对策”三元组存入知识库。

  • 量化效果:同类问题再发时,新员工自助查询解决率达70%

  • 优先级:P2

03

焊接飞溅根因回溯


  • 适用工艺:焊接

  • 具体做法:焊工发现飞溅变大,拍照上传。AI比对历史图片库,判断是电极帽磨损还是参数漂移,并推荐对应SOP。

  • 量化效果:飞溅异常平均处理时间从20分钟降至8分钟

  • 优先级:P1

04

交接班智能摘要


  • 适用工艺:全工

  • 具体做法:AI自动总结上一个班次的异常事件、未完成事项、关键风险点,生成简短的交接报告,并推送给接班班组长。

  • 量化效果:跨班组重复性异常事件减少35%

  • 优先级:P0


三、人效管理与安全

01

工位工时精准归因


  • 适用工艺:总装/机加

  • 具体做法:AI 将工人在岗时间拆解为:有效作业、等待物料、设备故障、品质确认、换型准备。MES 报表自动标注“等待物料占比过高”。

  • 量化效果:人效考核争议减少 80%;IE 工程师改善方向明确

  • 优先级:P0

02

冲压线疲劳预警


  • 适用工艺:冲压

  • 具体做法:高速冲压线旁,AI 监测工人头部姿态和眨眼频率,连续3分钟低头或闭眼超过阈值,向班长APP 推送提醒。

  • 量化效果:工伤事故率下降 30%

  • 优先级:P2

03

夜班离岗行为管理


  • 适用工艺:全工艺

  • 具体做法:工位摄像头(不存脸,仅存骨架)统计每小时的离岗频次和时长,超出基线自动上报。

  • 量化效果:非必要离岗时间减少 20%

  • 优先级:P1


模块二:与设备的交互

(Equipment-Centric)

一、设备状态监控与预测

01

冲压机滑块导轨磨损预测


  • 适用工艺:冲压

  • 具体做法:采集滑块加速度信号和主电机电流,用LSTM预测导轨间隙超差时间点,提前7天生成维保工单。

  • 量化效果:非计划停机减少35%;模具损坏连带事故下降50%

  • 优先级:P1

02

焊枪电极帽寿命预测


  • 适用工艺:焊接

  • 具体做法:监测焊接电流、电压、气压的变化趋势,预测电极帽还能焊多少个点,MES在换帽前50个点发出提醒。

  • 量化效果:电极帽更换周期延长20%;虚焊率下降40%

  • 优先级:P0

03

CNC主轴热伸长补偿


  • 适用工艺:机加工

  • 具体做法:用虚拟传感器模型(输入:主轴转速、负载、冷却液温度)推算主轴热伸长量,MES自动下发Z轴补偿值。

  • 量化效果:加工精度稳定性提升30%;废品率降低15%

  • 优先级:P1

04

涂装烘干炉温度场异常检测


  • 适用工艺:涂装

  • 具体做法:炉内多点热电偶数据送入自编码器(Autoencoder),重建误差超阈值即判定温度场异常,防止批量过烘或欠烘。

  • 量化效果:批量烘烤不良事件减少90%

  • 优先级:P2


二、工艺参数优化

01

冲压拉延筋参数自整定


  • 适用工艺:冲压

  • 具体做法:将板料厚度、牌号、润滑条件输入代理模型,推荐最优压边力和拉延筋高度,并在首件后根据成形结果微调。

  • 量化效果:起皱/开裂不良率降低50%;模具调试次数减少60%

  • 优先级:P2

02

弧焊参数自适应调节


  • 适用工艺:焊接

  • 具体做法:通过熔池视觉传感器实时检测熔宽,PID+AI混合控制器动态调整送丝速度和焊接电压。

  • 量化效果:焊缝一次合格率从88%升至96%

  • 优先级:P2

03

机加工切削参数在线优化


  • 适用工艺:机加工

  • 具体做法:监测主轴负载和声发射信号,当检测到颤振前兆时,AI自动下调进给率5%-10%,待稳定后恢复。

  • 量化效果:刀具崩刃事故减少70%;表面粗糙度一致性提升25%

  • 优先级:P2

04

涂装机器人仿形路径优化


  • 适用工艺:涂装

  • 具体做法:用历史喷涂厚度数据训练高斯过程回归模型,推荐最优的喷枪距离、角度和移动速度组合。

  • 量化效果:油漆用量节省5-8%;膜厚均匀性CV值降低30%

  • 优先级:P2


三、物流与调度自动化

01

冲压件下线自动排序


  • 适用工艺:冲压

  • 具体做法:AI根据总装上线序列和冲压件缓存区容量,计算最优的下线顺序,避免后道焊装出现“有零件但顺序不对”的等待。

  • 量化效果:焊接上料等待时间减少25%

  • 优先级:P1

02

AGV跨车间动态调度


  • 适用工艺:全工艺

  • 具体做法:多台AGV在冲压→焊装→涂装→总装间穿梭,AI根据各线边仓的实时水位和AGV电量,动态分配任务和路径。

  • 量化效果:AGV空驶率降低30%;物料配送准时率提升至98%

  • 优先级:P1

03

毛坯铸件齐套预警


  • 适用工艺:机加工

  • 具体做法:基于机加工排产计划和毛坯库存,用时序模型预测未来4小时的缺料风险,提前通知仓库或供应商加急。

  • 量化效果:因缺毛坯导致的停机减少40%

  • 优先级:P1


一句话总结

  • P0:花小钱办大事,先让一线和管理者看到AI有用

  • P1:夯实数据底座,把设备预测和物流调度做起来

  • P2:啃工艺优化的硬骨头,这是拉开与同行差距的真正壁垒


END

精易会

 Leantek.cn


微信号 | 精易会智造

官网 | leantek.cn

电话 | 400-690-8780

邮箱 | info@leantek.cn

地址 | 江苏省苏州工业园区裕新路168号脉山龙大厦1号楼402室


咨询电话
400-690-8780
邮箱:
info@leantek.cn
地址:
江苏省苏州工业园区裕新路168号脉山龙大厦1号楼402室
微信公众号
友情链接: 精益派

Copyright ©2018 苏州精易会信息技术有限公司 | 苏ICP备13018292号-6|备案图标.png苏公网安备32059002007433号

  • 首页
  • 联系电话
  • 返回顶部
  • 顶部