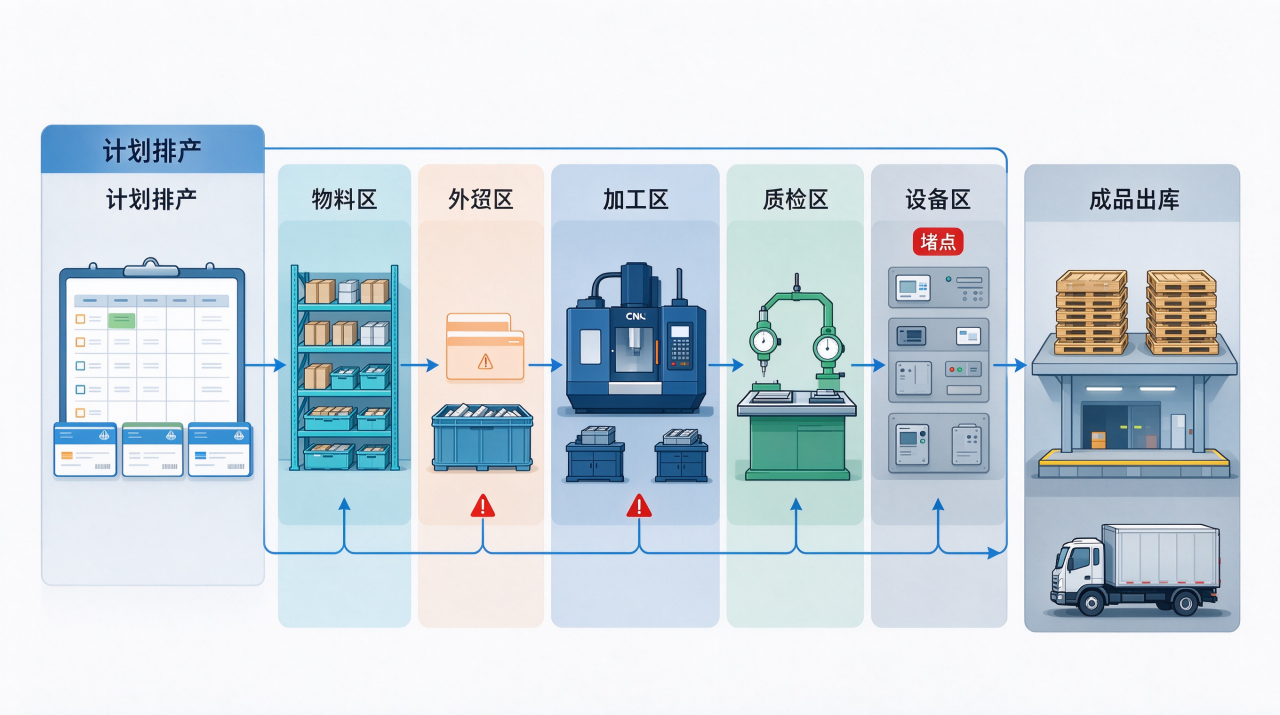
订单排下去,物料没到位,外协件回不来。三个环节任何一个掉链子,整个生产计划就崩了。
几百个订单靠Excel排,交期靠猜、急单插队全盘乱、异常响应滞后半天。计划员面对几百个订单只能凭经验排个“大概”,车间实际干的时候往往因为物料没到、模具损坏而随缘生产。客户催货时,连确切交货时间都给不出。
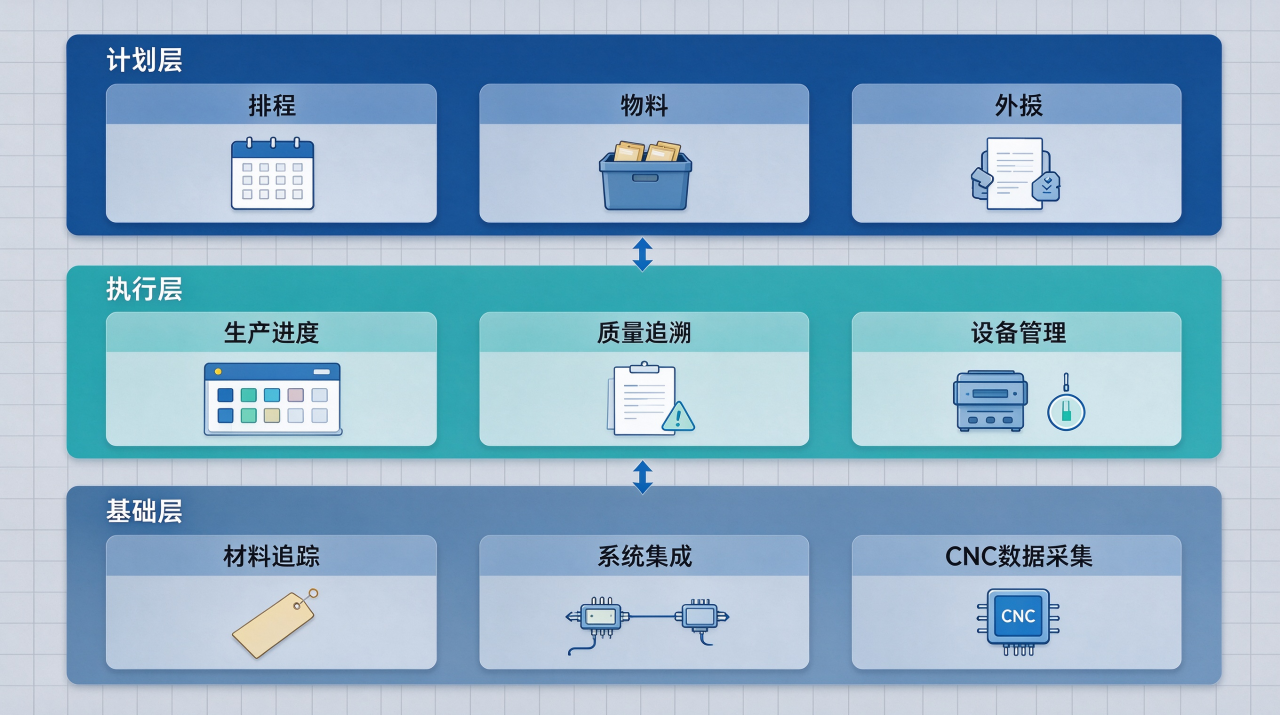
MES的智能排程加动态调整,把计算交给系统,把监控交给系统。急单插入时,对未冻结的远期工单,系统在3到5分钟内完成局部增量重排并量化影响范围;已下发、已开工工单原则上不推翻,需变更走人工确认绿色通道。计划员从救火队员变成生产指挥官。
毛坯堆成山、在制品数不清、账实不符是常态。系统里显示某批次半成品还有500件待加工,现场实际只剩300件,差异来自哪里?领料漏记、报工多报、不良品未入账、退料未登记,追查起来耗时费力。根源在于信息流严重滞后于实物流。
MES用一物一码打通物料流转全流程,从毛坯入库到成品出库,每一个关键节点扫码流转,让每一块材料都有数据痕迹。
行业调研数据显示,超过72%的非标自动化设备制造项目延期,根源是机加工外协进度拖期。件一送出就失联,进度靠催、质量靠运气。外协件发出去,什么时候做好、什么时候发货、什么时候到,全靠供应商主动说。等到装配班组进场了,才发现缺了关键件。
有效管控靠三个动作:BOM驱动拆单杜绝错漏,节点化追踪让进度看得见,齐套率联动避免装配缺件。
计划排好了、物料齐了、外协件回来了,然后呢?车间里发生了什么,大多数管理者看不到。
生产进度是个黑箱
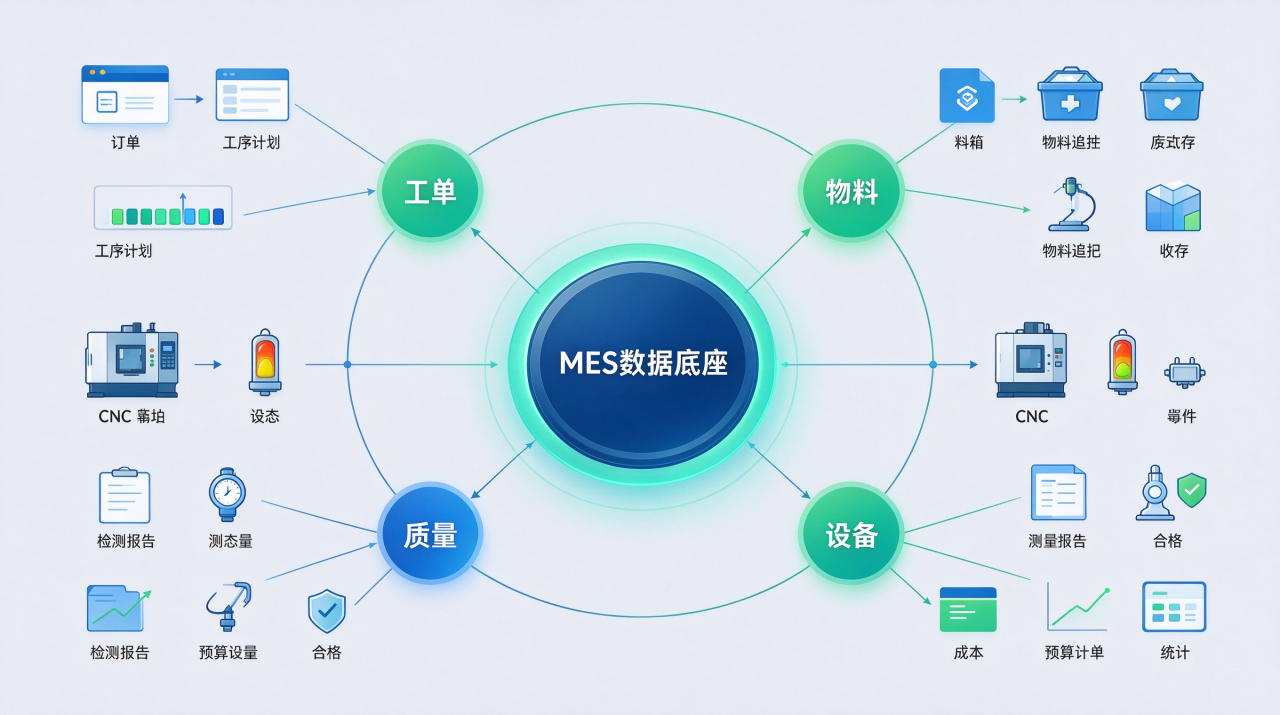
计划下达后,零件进了车间就像进了黑洞。车间主管想知道今天每台设备的真实效率,只能靠操作工手动填报,或者靠巡检人员掐表估算。更尴尬的是,同一批零件,A机床报了120件,B机床报了95件,两边都说是满负荷,数据不是没有,而是每个人手里的都不一样。MES通过扫码报工和实时看板,把黑箱变透明,客户问进度30秒就能给出答复。
质量追溯是另一个盲区
以压铸件为例,行业数据显示一体化压铸件的平均合格率大致在65%至80%之间,与传统冲压件98%以上的水平相比仍有较大差距(来源:中国汽车新闻网,2025年11月)。出了问题只能靠猜,批次、工单、设备、人员、参数之间没有串起来。MES给每个零件建电子档案,扫码即可查阅全部生产履历,一键生成追溯报告。
设备管理是最容易被忽视的一环
设备坏了才修、保养靠感觉,OEE长期偏低。据TeepTrak《中国制造业OEE基准报告2026》,金属加工行业的OEE典型区间为42%至58%。设备状态不可见带来的非计划停机损失与质量损失,才是影响OEE的关键因素。MES把设备状态数据采集上来,预防性维护提前预警,把被动维修变成主动维护。
每买100吨钢材,可能有30到50吨变成了料头、铁屑和废品。毛坯用量凭感觉、报废不登记、边角料不记录。
MES做三件事:批次级追踪、报废自动登记、库存实时同步,把每一块材料的去向搞清楚。
ERP管不了车间,MES接不上设备,数据各说各话。
打通的关键在四个动作:主数据对齐、核心流程打通、边界清晰、设备联网。
发那科用FOCAS,西门子老机型走S7/MPI总线,三菱用Melsec,兄弟、新代、广数各有自己的标准。为每台设备写一个定制驱动,周期和成本会成倍增加。
通过边缘网关做协议归一化,按关键工位分批实施,让设备数据说同一种语言。
系统买了用不起来,车间还是老样子。某大型工业传动设备企业投入近千万建了全套系统,但调研人员走进车间后发现MES终端屏幕上积了一层灰。
解法不是买更贵的系统,而是换一种思路:分步实施、适配业务、从最痛的点切入。
ECN变更管理——审批走完了,执行没到位。ECN审批通过后,供应商收到的还是旧版图纸,车间机床上的程序没有重新下发,工位旁边的作业指导书还是上个版本。变更闭环需要五个环节:发起、会签、版本切换、现场执行、执行验证。很多工厂只做到了前两步。
模具和工装管理——一套模具少则几万、多则几十上百万。放在哪、用了多少次、什么时候该修、谁借走了,全凭记忆。模具磨损到一定程度,加工精度开始偏移,等到发现的时候一批活已经废了。把账算清楚,靠的是每一笔费用归集到单套模具,靠数据而不是经验做采购、修模、报废决策。